


 English
Metti un topsheet di pannolini di qualche stagione fa accanto a uno della borsa campione di quest'anno e le tue dita noteranno la differenza prima di qualsiasi scheda tecnica. Il tessuto più nuovo ha una superficie sagomata e imbottita; quello più vecchio è piatto. Questo piccolo cambiamento di sensazione è la fine visibile di una lunga conversazione che si svolge nel mercato dei non tessuti 3D: tra i proprietari di marchi che desiderano prestazioni da pubblicizzare, i trasformatori che desiderano macchinabilità e i costruttori di macchine che devono rendere entrambe le cose possibili sulla stessa linea.
Costruiamo apparecchiature spunbond e spunmelt, quindi trascorriamo la maggior parte del nostro tempo lavorativo sul lato macchina di quella conversazione. Questo articolo è il nostro tentativo di illustrare dove si sta dirigendo il mercato dei non tessuti 3D, cosa chiede effettivamente a una linea di produzione e quali domande vale la pena risolvere prima che qualcuno firmi un ordine di acquisto.
Cosa descrive effettivamente il termine "non tessuti 3D".
La frase è usata in modo approssimativo e tale approssimazione causa una vera confusione durante le discussioni sull'attrezzatura. In pratica, sotto la stessa etichetta vengono archiviate tre diverse idee di prodotto:
- Tessuto strutturato in superficie. La terza dimensione viene goffrata o incisa sul foglio durante la calandratura: fossette, nervature, esagoni o una fine zigrinatura che conferisce morbidezza e una mano più asciutta.
- Tessuto traforato o sagomato. Fori, coni o canali sono formati meccanicamente o da un nastro modellato, in modo che il liquido passi rapidamente mentre le aree rialzate mantengono il lato della pelle più asciutto.
- Tessuto loft o multistrato. La maggior parte proviene dalla struttura del nastro stessa: fibre ondulate o bicomponenti, raffreddamento differenziale o uno stack spunmelt in cui lo strato meltblown funge da barriera e gli strati spunbond forniscono volume e resistenza.
La maggior parte di ciò che viene venduto oggi viene ancora prodotto su linee spunbond o spunmelt. La terza dimensione viene aggiunta alla calandra di incollaggio, al nastro di formatura o attraverso l'architettura degli strati, non mediante un processo separato imbullonato all'estremità della linea.
Da dove viene la domanda
Piuttosto che citare una cifra di crescita complessiva, è più utile guardare cosa acquista ciascun utente finale quando acquista una struttura 3D.
| Segmento | Funzione della struttura 3D | Base della linea comune |
|---|---|---|
| Pannolini per bambini e pantaloni da allenamento | Acquisizione più rapida, strato superiore più asciutto, mano più morbida | Spunbond SS o SSS con calandra incisa |
| Cura femminile e incontinenza dell'adulto | Mascheratura, comfort, traspirazione controllata | SS / SSS, varianti con apertura |
| Salviette e strofinacci da cucina | Volume, assorbenza, consistenza simile al tessuto | Spunlace o spunbond, goffrato |
| HVAC e filtrazione dell'aria | Supporto pieghe, capacità di trattenimento polvere | Strati di supporto meltblown più spunbond |
| Automotive e acustica | Assorbimento acustico grazie alla struttura aperta e voluminosa | SMS/SMS |
| Biancheria da letto, materasso e mobili | Loft, resilienza, superficie simile a una trapunta | Spunbond con incollaggio ad alto volume |
| Teli e camici medici | Barriera più drappeggio e morbidezza | SMS/SMS |
| Packaging, agricoltura, geotessili | Vie di drenaggio, consistenza, forza | Spunbond più pesante, a volte agugliato |
Perché è la macchina, non il campione, a decidere il tuo margine
Chiunque può produrre un promettente campione 3D su una linea pilota che funziona a una frazione della velocità commerciale. La difficoltà è mantenere quella struttura a 300 metri al minuto, turno dopo turno, su un rotolo che un convertitore può effettivamente svolgere. Tre dettagli a livello di macchina decidono se ciò accade.
La formazione del web stabilisce il limite
Se il tessuto del filamento arriva alla calandra con una distribuzione della massa incoerente, nessuna quantità di incisione del modello potrà salvarlo. L'uniformità dell'aria di raffreddamento, la diffusione dei denari del filamento e la scelta tra nastro di formatura e filo incidono direttamente sulla nitidezza del disegno in rilievo dopo l'incollaggio. Anche l'architettura del raggio è importante in questo caso: una linea a raggio singolo offre il controllo di un raggio rotante, mentre le configurazioni a raggio multiplo aprono opzioni per strutture strato per strato. Abbiamo trattato le differenze pratiche in una nota tecnica su come le configurazioni dei raggi modellano l'output dello spunmelt .
Incollaggio senza appiattimento
Il legame termico è il punto in cui si perde la maggior parte delle ambizioni 3D. Una calandra incisa può produrre bellissimi pilastri, ma se la temperatura dell'olio si sposta lungo la larghezza della faccia o la pressione del nip è troppo alta, le aree sollevate collassano e il tessuto appare piatto al microscopio e in mano. I circuiti stabili del fluido termico, la pressione uniforme su tutta la larghezza di lavoro e la profondità del disegno scelta per il peso del tessuto target contano molto di più del numero di disegni in rilievo offerti in una brochure.
Le parti meno glamour: avvolgere, tagliare, convertire
Il tessuto voluminoso e strutturato si comporta diversamente su un avvolgitore rispetto al tessuto piatto: intrappola l'aria, crea rotoli più morbidi e può telescopicarsi se il controllo della tensione è approssimativo. Gli acquirenti che testano solo le sezioni di formatura e incollaggio spesso lo scoprono nel primo mese di produzione. Chiedi come l'avvolgitore e la taglierina gestiscono materiale a bassa densità e ad alto loft alla massima velocità della linea.
Quattro percorsi verso una struttura 3D e i loro compromessi
Non esiste un'unica risposta corretta; il percorso giusto dipende dalla mano che desideri, dal peso che utilizzi e dalle attrezzature di conversione a valle che i tuoi clienti già possiedono.
| Itinerario | Da dove viene il 3D | Più adatto a | Attenzione |
|---|---|---|---|
| Calendario inciso | Rotolo di incollaggio con motivi | Lenzuola, salviette, coperture igieniche | Usura del modello nel tempo; perdita di loft ad alta pressione di nip |
| Aperti o a forma di cintura | Superficie di formatura modellata o perforazione meccanica | Strati di acquisizione, topsheet ad assorbimento rapido | Durata e pulizia del nastro; definizione del foro ad alta velocità |
| Spunmelt multistrato loft | Stack di strati più incollaggio controllato | Medicale, filtrazione, automobilistico | Costo del capitale più elevato; controlli di qualità più complessi |
| Laminazione o combinazione di spaziatori | Fase di formatura separata, quindi incollaggio | Materassi, acustici, tessili tecnici | Dotazioni extra, costo extra al metro quadrato |
Domande che vale la pena risolvere prima di firmare
Abbiamo effettuato un numero sufficiente di revisioni tecniche per notare che i progetti che funzionano senza intoppi tendono ad essere quelli in cui queste domande sono state poste all'inizio, non dopo l'installazione:
- Su quale intervallo di peso del tessuto la linea deve sostenere la struttura 3D, non solo nel punto giusto?
- Quale profondità del pattern e rapporto terra-buca corrispondono alla sensazione della mano che il tuo cliente ha già approvato?
- Quanta perdita di loft è accettabile dopo l'avvolgimento, lo stoccaggio e la conversione?
- Qual è il tempo realistico per passare da un prodotto testurizzato a uno piatto sulla stessa linea?
- Quali elementi di controllo e marche di azionamento sono specificati e qual è il percorso locale dei pezzi di ricambio?
- Chi forma gli operatori, e per quanto tempo, sulla regolazione del modello e sulle impostazioni della temperatura della calandra?
Scelte di configurazione che lasciano spazio a crescere
La maggior parte dei nostri clienti arriva con un prodotto in mente e se ne va con una linea che può produrne tre o quattro. Di solito questo è l’istinto giusto in un mercato in cui consistenza, peso e struttura degli strati continuano a cambiare. Un accumulo sensato assomiglia a questo.
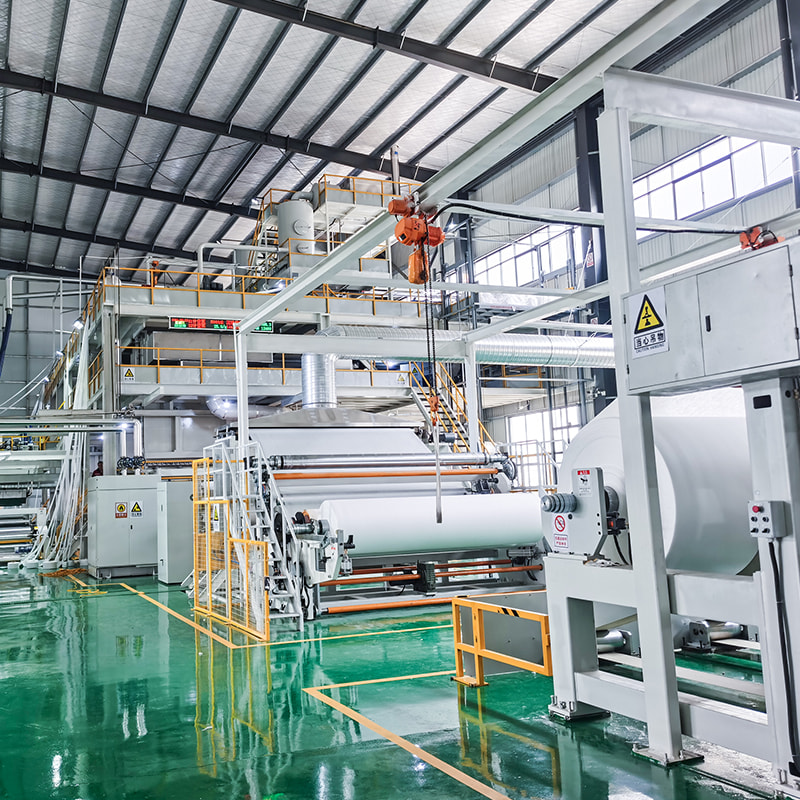
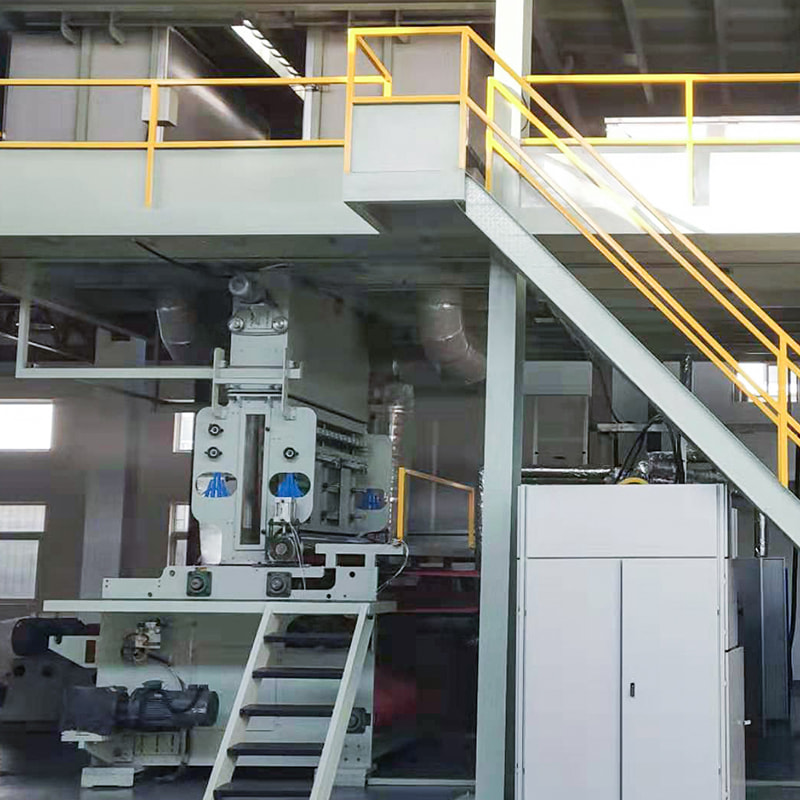 Linea non tessuta Spunbond a raggio singolo per l'incollaggio di modelli entry-level Linea S compatta per i produttori che iniziano con tessuti testurizzati per l'igiene o per la pulizia, con larghezze di 1600–3200 mm e controllo touch-screen PLC per l'apprendimento dell'unione dei modelli. Visualizza il prodotto →
Una linea S a raggio singolo è il punto di partenza onesto per un produttore che entra nel settore dei tessuti testurizzati per l'igiene o per la pulizia. È compatto, veloce da mettere in servizio e facile da utilizzare: il tipo di macchina che consente a un team di apprendere il pattern bonding senza bruciare capitali su capacità che non può ancora vendere. Le larghezze da 1600 mm in su coprono la maggior parte della domanda regionale.
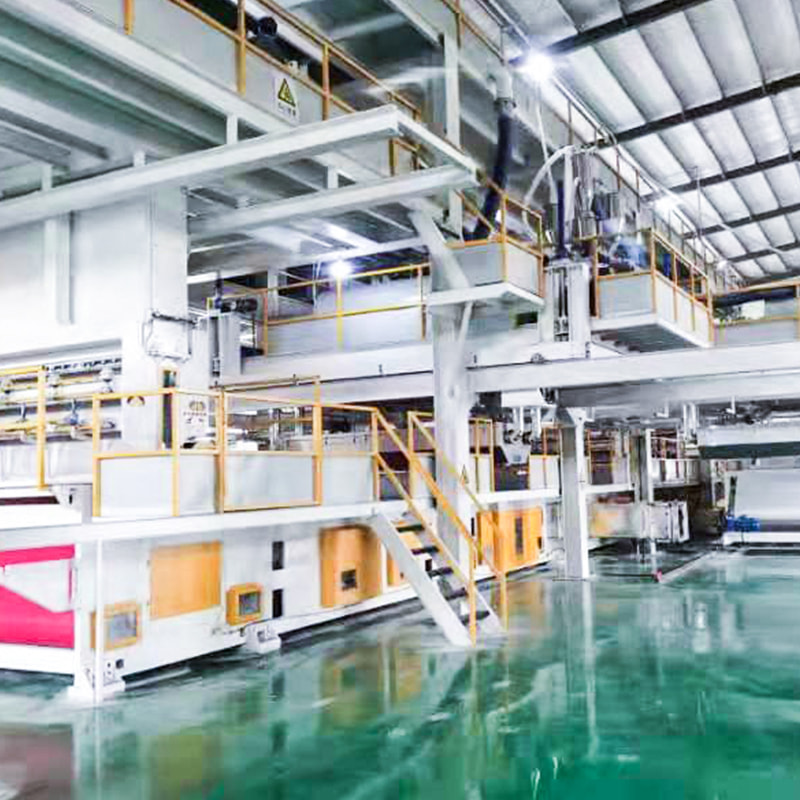
Quando volume e consistenza iniziano a contare, una configurazione SS a doppia trave offre due travi rotanti che alimentano una sezione di unione, il che migliora il controllo degli strati e la stabilità della produzione a una produzione più elevata. Per i lavori su topsheet in cui una superficie 3D morbida e uniforme è il punto di forza, questo è spesso il punto debole tra investimento e flessibilità.
Per le applicazioni critiche per la barriera (medica, filtrazione, automobilistica), una configurazione SMMS posiziona gli strati meltblown tra i nastri spunbond mantenendo abbastanza volume negli strati esterni per preservare una superficie morbida e strutturata. È un impegno più grande, ma apre categorie di prodotti che una linea monostrato semplicemente non può raggiungere.
In tutti e tre i casi, manteniamo aperta la discussione sulle specifiche: l'attrezzatura principale e ausiliaria può essere adattata al particolare mix di fibre, fascia di peso del tessuto e spazio disponibile del cliente, e i sistemi di controllo sono costruiti attorno al funzionamento di PLC e touchscreen in modo che le modifiche al modello non richiedano un tecnico sul posto.
Una parola di chiusura dall'officina
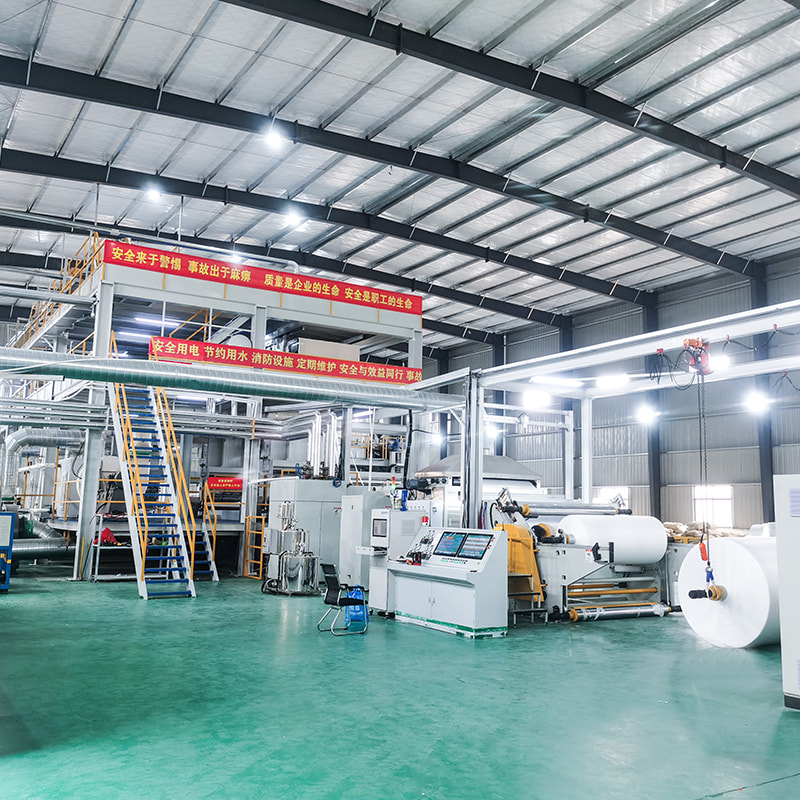
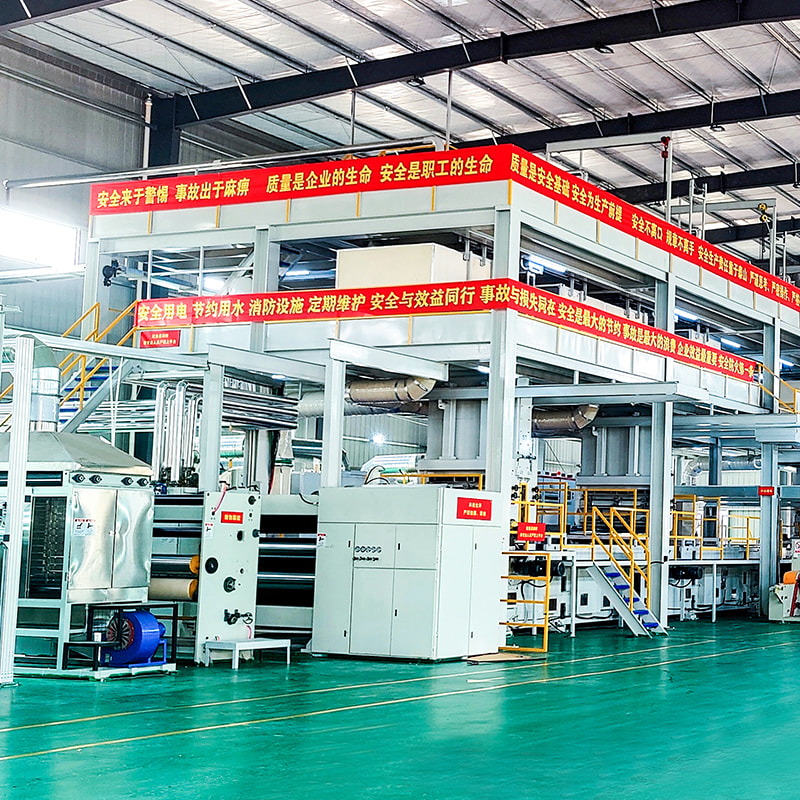
Il mercato dei non tessuti 3D premia i produttori che possono promettere una struttura e poi consegnarla costantemente a velocità commerciale. Si tratta principalmente di una questione relativa alle macchine e vale la pena trattarla come una questione del primo incontro tecnico piuttosto che dell'ultimo. Se desideri esaminare le opzioni del modello, il controllo della temperatura del calendario o le scelte di larghezza e trave rispetto al tuo piano di prodotto, il nostro team sarà felice di parlarne: puoi trovare il nostro background e le nostre posizioni sul sito circa la pagina e rispondiamo direttamente alle richieste invece di indirizzarle tramite un call center. Porta campioni di tessuto. Rendono la conversazione molto più breve.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Cina
