


 English
Chiedete a chiunque abbia trascorso un turno alla fine di una linea spunbond cosa sta veramente inseguendo, e la risposta raramente è solo la forza. È un tessuto che tiene insieme durante la trasformazione, si sente bene nella mano e lascia comunque che l'aria si muova attraverso di esso. Questo equilibrio è ciò che riguarda l’incollaggio tessile permeabile all’aria: unire fibre o strati abbastanza saldamente da sopravvivere all’uso reale, lasciando deliberatamente la struttura abbastanza aperta da respirare.
Cosa significa realmente l'incollaggio tessile permeabile all'aria
In un tessuto i fili si intrecciano e la struttura si mantiene unita. Nei non tessuti e nella maggior parte dei tessuti tecnici non esiste tale architettura: la rete è solo un mucchio di fibre o filamenti e la coesione deve essere creata. La fase di creazione è il legame e può essere termico, chimico o meccanico.
Ecco la parte che vale la pena interiorizzare: ogni azione di legame aggiunge punti di contatto tra le fibre e ogni punto di contatto è una piccola ostruzione al flusso d'aria. Un tessuto accoppiato all'8% secondo la calandratura può muovere tre volte l'aria dello stesso tessuto accoppiato al 25%, anche se entrambi sono realizzati con lo stesso polipropilene con lo stesso peso. La permeabilità all'aria viene misurata come il volume d'aria che passa attraverso un'area definita in un tempo prestabilito a un dato differenziale di pressione: ISO 9237 e ASTM D737 sono gli standard a cui fa riferimento la maggior parte degli acquirenti. Poiché il numero è molto sensibile al legame, è uno dei modi più rapidi per stabilire se una linea corre all'interno della sua finestra di processo o va alla deriva al di fuori di essa.
In pratica la descriviamo come una finestra di incollaggio. Sotto la finestra, il tessuto si impolvera, si delamina o perde resistenza alla trazione. Al di sopra, il tessuto diventa cartaceo, rigido ed efficacemente chiuso. L'intera imbarcazione si trova nella fascia centrale e si muove ogni volta che cambiano il denaro della fibra, il peso del nastro o la velocità della linea.
Percorsi di legame a confronto: forza rispetto al flusso d'aria
Non esiste un metodo di incollaggio universalmente migliore, esiste solo quello che corrisponde al lavoro del tessuto. Il confronto riportato di seguito è quello che proponiamo ai clienti quando scelgono una configurazione per una nuova linea o ne aggiornano una esistente.
| Percorso di legame | Come funziona | Effetto sul flusso d'aria | Utilizzo tipico |
|---|---|---|---|
| Incollaggio termico della calandra (punto). | I rulli goffrati riscaldati fondono i filamenti in punti discreti | Controllabile; la percentuale dell'area incollata è la leva principale | Topsheet igienici in spunbond, camici medicali, borse |
| Incollaggio attraverso l'aria | L'aria calda fonde le fibre bicomponenti in tutto il tessuto | Preserva loft e apertura meglio della calandratura piana | Strati igienici loft, mezzi di filtrazione, isolamento |
| Incollaggio ad ultrasuoni | La vibrazione ad alta frequenza genera calore locale sull'incudine | Molto localizzato, quindi la permeabilità complessiva è in gran parte intatta | Converting, laminazione, maschere, sigillatura dei bordi |
| Laminazione adesiva | Punti di colla o spray uniscono due substrati | Dipende quasi interamente dal peso aggiuntivo e dal motivo a punti | Laminati di film traspiranti, teli medici |
| Idrointreccio | Fini getti d'acqua aggrovigliano meccanicamente le fibre | Mantiene elevata apertura e morbidezza senza sciogliersi | Salviette, garze, spunlace igieniche |
| Perforazione dell'ago | Gli aghi spinati intrecciano fisicamente le fibre | Struttura aperta ad alto spessore | Geotessili, tappeti, tessuti agricoli |
La lezione che si ricava dalla tabella è semplice: se il flusso d'aria è la priorità, si incolla in meno punti, si incolla localmente o si incolla meccanicamente anziché mediante fusione. Se la forza e la barriera sono la priorità, accetti il costo del flusso d'aria e lo controlli con precisione.
Perché le linee Spunbond e Spunmelt vivono o muoiono a causa dell'incollaggio
In un processo spunbond i filamenti sono continui e stirati, disposti in una rete e quindi consolidati. Poiché i filamenti sono lunghi, un legame a punto luce è spesso sufficiente per conferire al tessuto una reale resistenza alla trazione, motivo per cui lo spunbond è un buon candidato per il legame permeabile all’aria. Una linea a raggio singolo produce una rete lineare e uniforme in cui le impostazioni del calendario possono essere mantenute semplici e stabili turno dopo turno.
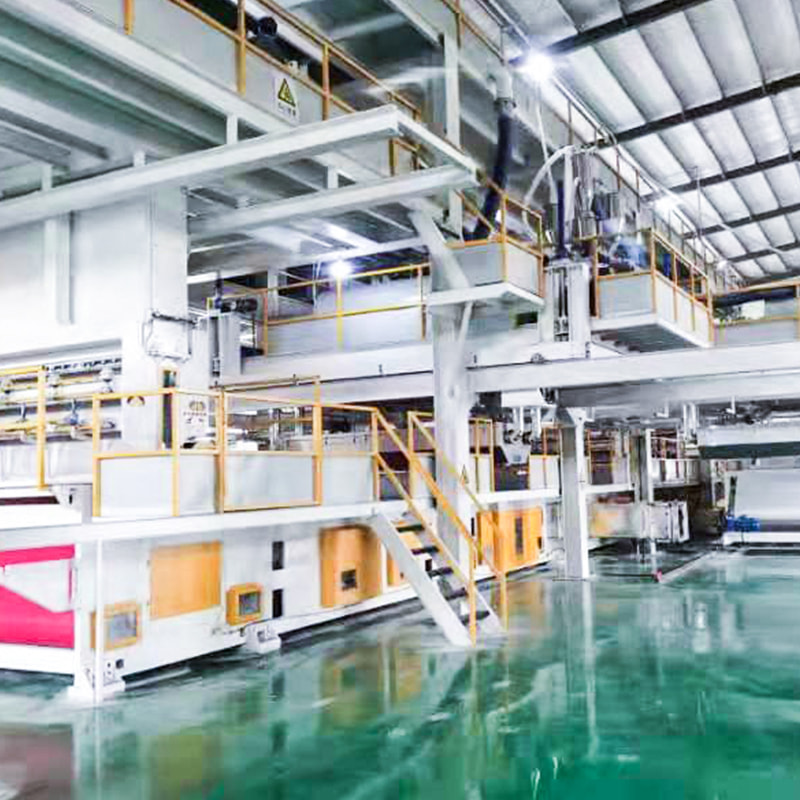
 S Linea di produzione di tessuto non tessuto Spunbond a raggio singolo La linea S produce spunbond di polipropilene a 10–200 GSM con controllo PLC, adatto alla produzione semplice e stabile a trave singola per sacchi, imballaggi e coperture agricole. Visualizza il prodotto →
Le configurazioni SS a doppio raggio aggiungono un secondo strato di filamento, che offre più peso e copertura senza bisogno di incollaggi più pesanti. Ciò è importante quando un cliente desidera un tessuto morbido e ad alto flusso d'aria con una grammatura più pesante: su una linea SS puoi aggiungere materiale anziché aggiungere calore, e la permeabilità rimane dove dovrebbe.
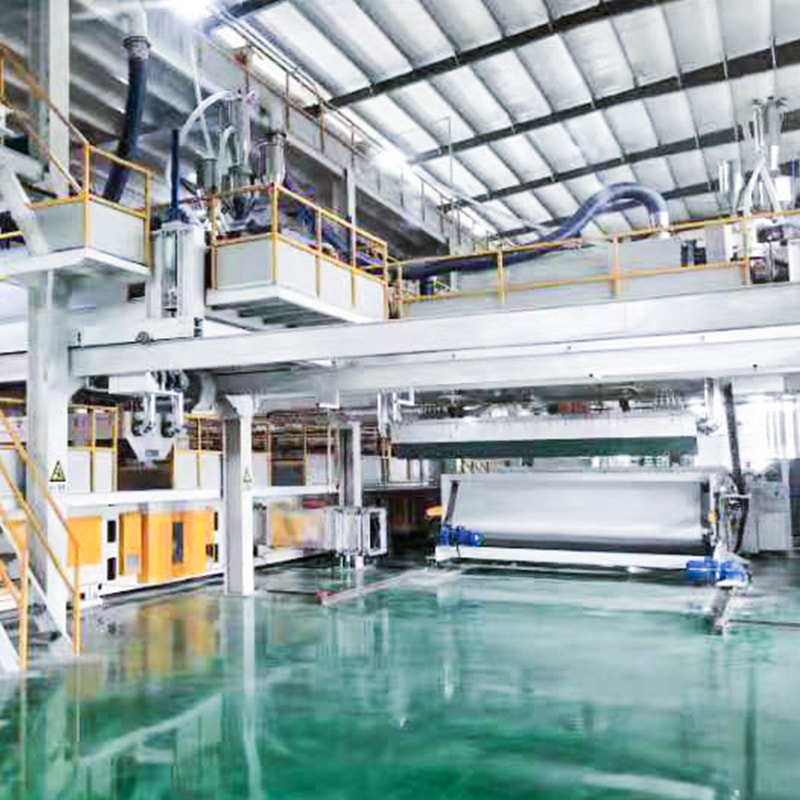
 Linea di produzione di tessuto non tessuto spun-melt a doppio raggio SS Aggiunge un secondo strato di filamenti per una copertura più intensa senza legami più pesanti; produce tessuto in polipropilene da 9–100 GSM per usi igienici, medici e di imballaggio. Visualizza il prodotto →
Le strutture composite complicano le cose in senso positivo. Quando uno strato meltblown si trova tra gli strati spunbond, quello strato intermedio è costituito da fibre inferiori al micron e ha una permeabilità naturalmente bassa: costituisce la barriera. L'incollaggio dell'intero composito in modo troppo aggressivo fa collassare la struttura dei pori fini e distrugge contemporaneamente sia l'efficienza di filtrazione che la traspirabilità. Questo è il motivo per cui le linee SMS e SMMS vengono solitamente gestite con pressione e temperatura attentamente profilate nel calendario, e perché la decisione sul collegamento merita la stessa attenzione della configurazione stessa del raggio.
Impostazioni che spostano il numero del flusso d'aria
Quando un cliente ci dice che il suo tessuto non respira come faceva il campione, eseguiamo ogni volta lo stesso breve elenco:
- Percentuale di area incollata — L'area del motivo in rilievo stabilisce il limite massimo del flusso d'aria ottenibile. I tipici modelli di punti di legame si trovano negli anni dell'adolescenza medio-bassi.
- Temperatura del calendario — Alcuni gradi possono spostare il tessuto da sotto-legato a troppo-legato, soprattutto con fibre a basso titolo.
- Pressione di pressione — una pressione più elevata appiattisce il velo e chiude i pori anche quando la temperatura rimane invariata.
- Tempo di permanenza e velocità della linea — le linee più veloci riducono il calore ricevuto da ciascun punto, quindi i cambiamenti di velocità e quelli di temperatura devono essere effettuati insieme.
- Filamento denari — i filamenti più fini si compattano più densamente e riducono la permeabilità per la stessa area incollata.
- Peso del nastro e struttura degli strati - Reti più pesanti e strati aggiunti di fusione soffiata riducono il flusso d'aria in modo prevedibile.
Registrare questi valori insieme alla permeabilità misurata di ciascun rotolo è l'abitudine più utile che un team di produzione possa acquisire. Trasforma il legame da un sentimento in una ricetta.
Adeguamento dell'incollaggio all'uso finale
Mercati diversi vogliono cose opposte dalla stessa macchina ed è utile essere onesti al riguardo fin dall'inizio.
- I topsheet igienici richiedono un flusso d'aria elevato, morbidezza e una bassa area di adesione: un'adesione insufficiente è un rischio maggiore rispetto a un'adesione eccessiva.
- I camici e i teli medici necessitano di prestazioni barriera e traspirabilità misurabile, ed è qui che SMS e SMMS trovano il loro posto.
- I mezzi di filtrazione trattano la permeabilità come una caduta di pressione, quindi la stabilità della struttura dei pori è più importante del numero grezzo.
- Borse, tessuti agricoli e geotessili danno priorità alla robustezza, alla resistenza all'abrasione e alle prestazioni UV; il flusso d'aria è secondario.
- Le salviette e i prodotti spunlace si basano sull'aggrovigliamento meccanico, quindi l'adesione e il flusso d'aria interagiscono a malapena.
 Macchina per tessuto non tessuto spun-melt SMS a tre raggi Combina travi spunbond e meltblown per realizzare tessuti SMS da 9-70 GSM, supportando maschere facciali, prodotti medici e applicazioni igieniche per le diverse esigenze del mercato. Visualizza il prodotto →
Se stai ancora mappando il tuo prodotto rispetto a queste categorie, il nostro panoramica dell'applicazione mostra come le diverse configurazioni di linea si allineano con gli usi finali reali.
Problemi che vediamo sulla linea
L’eccessivo legame è il difetto più comune e raramente si manifesta. Il tessuto sembra a posto sul rotolo; fallisce solo quando un convertitore segnala rigidità, scarso drappeggio o una lettura di permeabilità inferiore alle specifiche. Il flusso d'aria irregolare su tutta la larghezza è il secondo più comune: di solito una corona di rulli, un problema del profilo di temperatura o un carico irregolare del nip piuttosto che un problema di formula.
La delaminazione nelle strutture laminate è un animale diverso: il legame è forte dove esiste ma troppo scarso, quindi gli strati si separano sotto tensione. E occasionalmente un rotolo misura perfettamente il primo giorno e il minimo un mese dopo, il che di solito indica uno stress residuo che si rilassa nella rete o che gli additivi migrano. Leggendo su standard e controlli per i test di permeabilità all'aria vale la pena prima di scrivere una specifica, perché le condizioni di test stesse spiegano gran parte della variazione.
Domande che vale la pena porre prima di scegliere una configurazione
- Quale intervallo di permeabilità deve raggiungere il tessuto finito e con quale grammatura?
- Il flusso d'aria o la barriera sono il requisito prestazionale principale?
- Quale metodo di incollaggio utilizza già la famiglia di prodotti ed è possibile configurare la linea per questo?
- Di quanta flessibilità hai bisogno tra le diverse tipologie di prodotto: una ricetta stabile o frequenti cambi?
- Quale larghezza e quale output deve sostenere la linea e il calendario gestisce tale larghezza in modo uniforme?
L’incollaggio tessile permeabile all’aria premia la pazienza. Le macchine sono dotate di notevole precisione – controllo PLC, funzionamento touchscreen, calendari profilati con precisione – ma la precisione ripaga solo quando il team dietro di essa sa quale parametro spostare e quale lasciare intatto. Questa conoscenza deriva dal gestire la linea, dall’osservare i numeri e dall’aggiustare una variabile alla volta.
Se stai progettando una nuova linea spunbond o spunmelt e vuoi parlare di come dovrebbe essere impostata la sezione di unione per il tuo tessuto target, siamo sempre lieti di confrontare le note. Inviaci le specifiche del tuo tessuto e ti diremo onestamente come deve essere la linea.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Cina
