


 English
Il converting del non tessuto rappresenta la metà tranquilla dell’industria del non tessuto. La maggior parte delle conversazioni inizia dalla filiera, dalla trave o dal nastro formatore, l'attrezzatura che trasforma i granuli di polipropilene in tessuto. Ma un rotolo di tessuto diventa utile solo quando qualcuno lo svolge, lo guida, lo lamina, lo taglia, lo piega e lo confeziona in qualcosa che il cliente possa effettivamente tenere in mano. Quella seconda metà si sta convertendo e ha il proprio vocabolario, i propri colli di bottiglia e la propria economia.
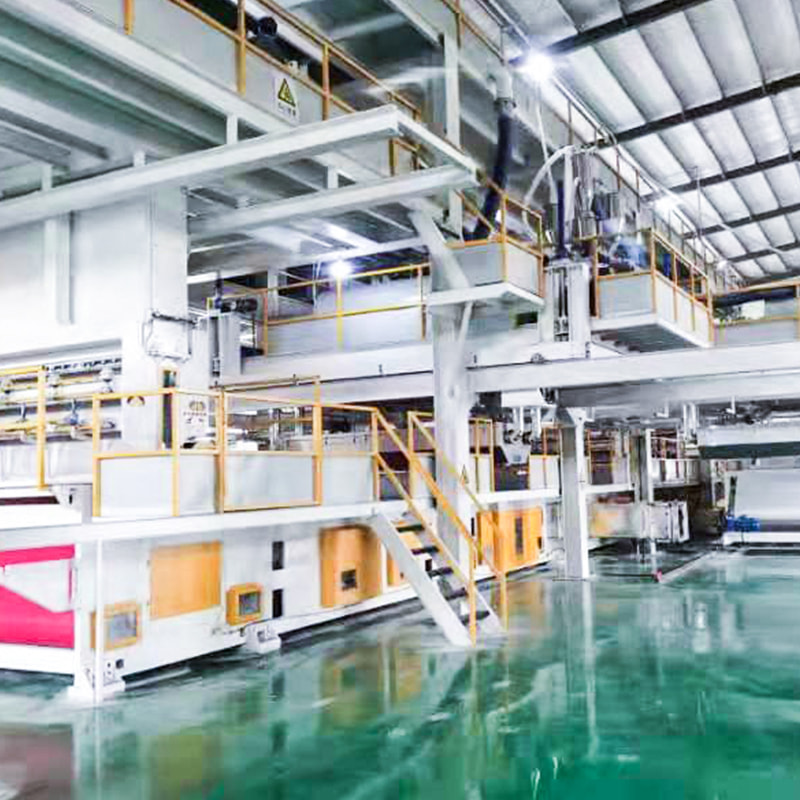
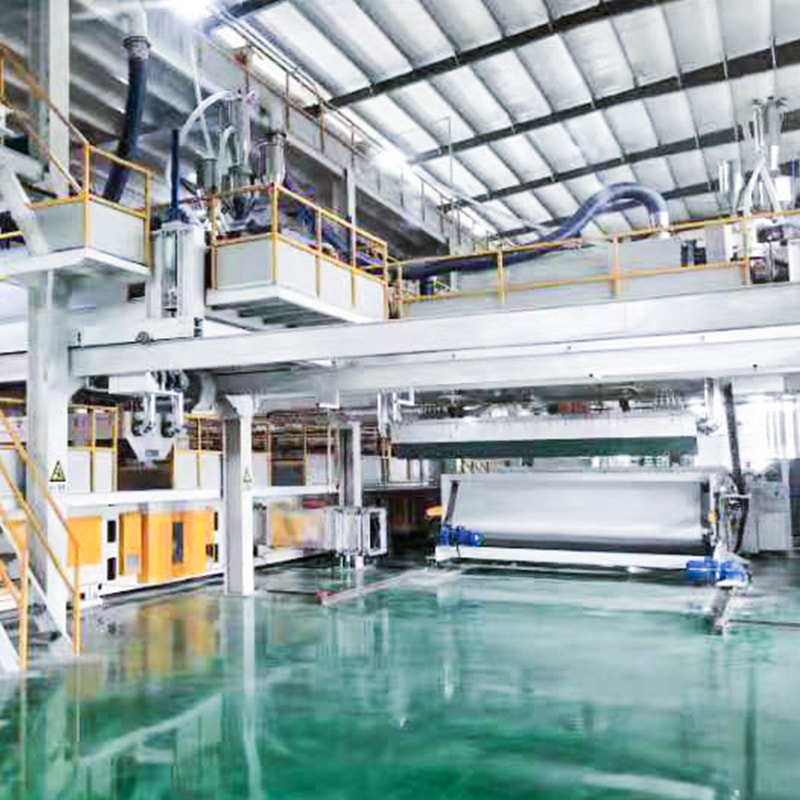
Progettiamo e costruiamo linee di produzione spunbond e meltblown, quindi trascorriamo molto tempo con le persone che ricevono questi rotoli: trasformatori che acquistano tessuto e poi devono farlo comportare velocemente, turno dopo turno. Quello che segue è uno sguardo pratico su cosa comporta la conversione del tessuto non tessuto, dove tende ad andare storto e quanta parte della risposta effettivamente si trova a monte.
Cosa significa realmente la conversione del tessuto non tessuto
In parole povere, il converting è qualsiasi operazione che prende materiali in rotoli non tessuti e li trasforma in un prodotto semilavorato o finito. Alcuni produttori convertono in linea, facendo funzionare un treno di trasformazione direttamente dietro la sezione di formatura in modo che il tessuto non venga mai avvolto. La maggior parte effettua la conversione fuori linea, acquistando rotoli da un produttore di tessuti e lavorandoli in un impianto separato. Entrambi i modelli funzionano ed entrambi dipendono dalla stessa cosa: un tiro prevedibile.
La gamma di prodotti convertiti è più ampia di quanto la maggior parte delle persone si aspetti.
- Igiene: topsheet per pannolini, strati di acquisizione, polsini per le gambe, assorbenti
- Settore medico: camici chirurgici, teli, maschere per il viso, medicazioni per la cura delle ferite
- Salviette: salviette umidificate, salviette asciutte, salviette per ristorazione e industriali
- Per la casa: strofinacci da cucina, borse della spesa, panni per la pulizia, supporto per mobili
- Filtrazione: filtri HVAC, filtrazione di liquidi, mezzi respiratori
- Industriale e agricolo: geotessili, coperture vegetali, imballaggi, finiture automobilistiche
Ciò che li collega è che ogni applicazione si preoccupa di una diversa combinazione di proprietà. Un trasformatore di salviette si preoccupa della morbidezza, della polvere e di come si comporta il tessuto quando è bagnato. Un convertitore di camici o maschere si preoccupa della barriera e di come il materiale regge una saldatura ad ultrasuoni. Un convertitore di filtri si preoccupa della pieghettabilità e della caduta di pressione. I rotoli possono uscire da linee simili, ma nient'altro nel lavoro è lo stesso.
I passaggi all'interno di una linea di trasformazione
Una linea di conversione sembra complicata, ma in realtà è una catena di operazioni abbastanza ordinarie, ognuna delle quali dipende da quella precedente.
- Svolgimento e controllo della tensione, dove la tensione costante è il fattore più importante in una linea stabile
- Giunzione e guidanastro, in modo che i cambi di bobina avvengano senza interrompere la produzione
- Taglio e riavvolgimento, taglio dei bordi in larghezza e creazione di rotoli che vengono lavorati in modo pulito in seguito
- Incollaggio e laminazione, mediante ultrasuoni, calandratura termica o adesivo hot melt, da soli o combinati
- Taglio, perforazione e fustellatura, con metodo rotativo o laser a seconda del bordo e della velocità
- Piegare, impilare e formare, il passo che trasforma un nastro piatto in un prodotto tridimensionale
- Stampa, rivestimento e trattamento, aggiunta di colore, idrofilia, morbidezza o uno strato funzionale
- Ispezione e imballaggio, controllo del peso, della resistenza della sigillatura, della registrazione della stampa e della contaminazione
Non tutte le righe le contengono tutte e otto. Una linea di salviette umidificate potrebbe consistere in svolgere, piegare, bagnare, tagliare e sigillare, con l'aggiunta della stampa solo se il cliente desidera un motivo. Qualunque sia la configurazione, due cose dominano la battaglia quotidiana: la tensione e la consistenza del tiro in arrivo.
Perché il rotolo in entrata decide il rendimento della tua conversione
Quando una linea si comporta male, la tentazione è di dare la colpa alla macchina. Molto spesso il tessuto è la vera causa e il tessuto è stato deciso molto prima che il rotolo arrivasse al molo. Ecco come alcuni dei soliti sospetti si presentano in fabbrica.
| Caratteristica del tessuto | Come appare sulla linea | Cosa verificare |
|---|---|---|
| Variazione del peso base | La tensione si sposta, la lunghezza del taglio vaga, le finestre si chiudono strette | Profilo su tutta la larghezza, non solo nella media |
| Rapporto di trazione MD e CD | Il nastro si stacca dalla macchina, manici finiti deboli | Rapporto misurato in diversi punti del rullo |
| Allungamento | Pieghe, grinze e derive del registro di stampa | Allungamento at the low loads your line actually runs at |
| Permeabilità all'aria | Le dichiarazioni di barriera falliscono dopo la laminazione o il rivestimento | Valore insieme alla variazione da rotolo a rotolo |
| Arricciatura, qualità del bordo, durezza del rotolo | Rulli telescopici, allarmi di guida, scarti di rifilatura | Condizioni del bordo, dimensione del nucleo e durezza al centro e al bordo |
| Giunzioni e statica | Arresti, avanzamento fogli inceppati, contaminazione nei prodotti puliti | Tipo di giunzioni e numero per rotolo, finitura superficiale |
Notate quanti di questi sono impostati nella fase di formazione. Profilo di peso, rapporto di trazione, allungamento e permeabilità provengono dalle sezioni di estrusione, raffreddamento, trafilatura e incollaggio di una linea spunbond o meltblown. Un convertitore può compensare per un po’, ma la compensazione costa velocità, sprechi e attenzione, e non scompare mai del tutto.
Corrispondenza della struttura del tessuto al lavoro di conversione
Le linee spunbond e spunmelt sono solitamente descritte dal numero di raggi: S, SS, SSS, SMS, SMMS e SMMSS. Ogni trave aggiuntiva aggiunge uno strato e con esso costi e capacità. L'errore che vediamo più spesso è acquistare più struttura di quella che l'applicazione può realmente utilizzare.
Spunbond monostrato (S)
Una linea a raggio singolo produce un tessuto uniforme, morbido e accoppiato uniformemente con resistenza utile in entrambe le direzioni. Taglia e riavvolge in modo pulito, motivo per cui alimenta così tante applicazioni di borse della spesa, asciugatutto, coperture agricole e imballaggio. Anche i nastri a strato singolo si legano facilmente, indipendentemente dal fatto che il convertitore utilizzi uno schema di punti di calendario o una saldatura a ultrasuoni, quindi la finestra del processo è più ampia di quella di un composito.
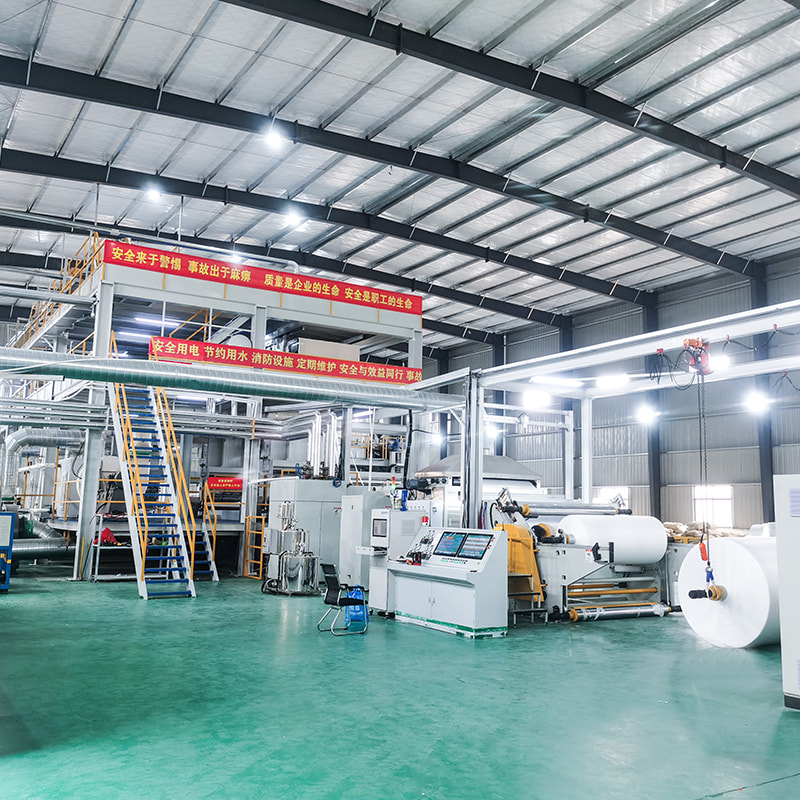
 Macchina per la produzione di tessuto non tessuto Spunbond a raggio singolo per tessuto PP Produce tessuto spunbond uniforme in polipropilene, adatto per borse, applicazioni igieniche, mediche e di imballaggio; rivedere le specifiche e gli usi a valle. Visualizza il prodotto →
Strutture composite per il converting medicale e igienico
Una volta che uno strato meltblown si trova tra due strati spunbond, il tessuto acquisisce le proprietà barriera di cui hanno bisogno camici, teli, maschere e prodotti per l'igiene. Le strutture SMS, SMMS e SMMSS seguono tutte questa logica e lo strato extra di meltblown in SMMS e SMMSS offre al convertitore un controllo più preciso sull'efficienza di filtrazione e sulla colonna idrostatica.
Questi vantaggi comportano conseguenze di conversione che vale la pena conoscere in anticipo. La fibra meltblown è più fine e più debole dello spunbond, quindi un composito può spolverare e preferisce una tensione più delicata rispetto a un tessuto spunbond puro. D'altro canto, si salda magnificamente: l'incollaggio a ultrasuoni e termico su SMS e SMMS di solito produce una tenuta più forte e affidabile rispetto all'adesivo, il che è parte di ciò che rende possibili le moderne linee di maschere e camici ad alta velocità. Le larghezze di lavoro da 1.600 mm fino a 4.200 mm sono comuni e abbinare la larghezza che acquisti alla larghezza utilizzata realmente dalla tua linea di trasformazione è uno dei modi più semplici per ridurre gli scarti di rifinitura.
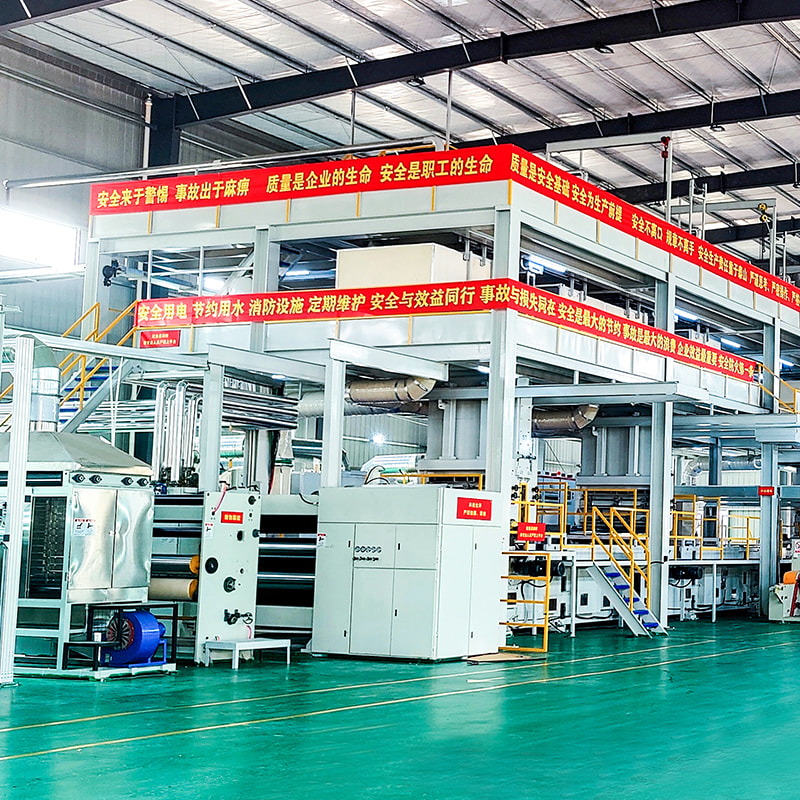
 Macchina per tessuto non tessuto SMS Spun-Melt per la produzione di tessuti compositi Combina strati spunbond e meltblown per tessuti SMS, SS, S e M, supportando usi igienici, medici, di filtrazione e di imballaggio; controllare modelli e specifiche. Visualizza il prodotto →
Strati barriera e limiti della conversione
Il tessuto meltblown da solo è un animale diverso. È costituito da fibre molto fini, che è esattamente ciò che lo rende efficace nel lavoro di filtrazione e barriera, e anche ciò che lo rende fragile: minore resistenza alla trazione, maggiore allungamento e tendenza a perdere fibre se maneggiato in modo approssimativo. I trasformatori che lavorano con il meltblown imparano a mantenere una tensione delicata, a mantenere i percorsi del nastro corti e puliti e a prestare molta attenzione al controllo statico, soprattutto quando il materiale è stato caricato elettrostaticamente per l'uso di filtrazione.
Per i filtri pieghettati e i respiratori, la coerenza conta più dei numeri di picco. Il diametro uniforme delle fibre e la distribuzione uniforme su tutta la larghezza mantengono l'altezza della piega, la caduta di pressione e l'efficienza entro le specifiche, mentre la variazione si manifesta sotto forma di scarti alla fine della linea.
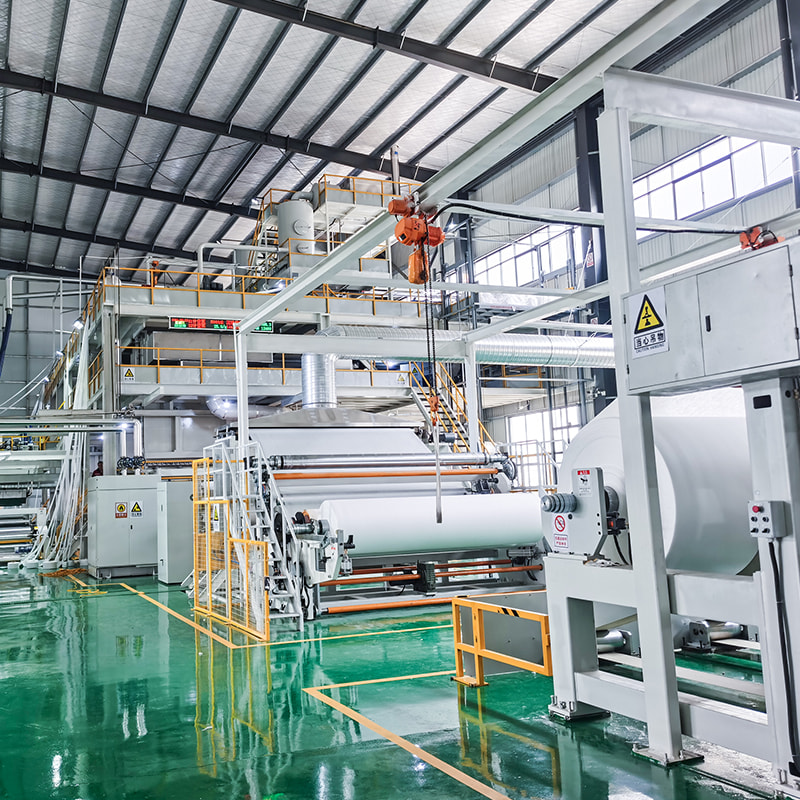
 Macchina per tessuto non tessuto soffiato a fusione per mezzi di filtrazione a fibra fine Produce tessuto fine in polipropilene soffiato a fusione per strati di maschere, filtrazione, assorbimento e prodotti per l'igiene; confrontare larghezze, output e caratteristiche di controllo. Visualizza il prodotto →
Domande che vale la pena porre prima di impegnarsi
Che tu stia acquistando un tessuto o acquistando attrezzature, un breve elenco di domande ti evita un lungo e costoso giro di tentativi ed errori.
- Quanto è stabile la grammatura su tutta la larghezza di lavoro e non solo al centro?
- In quale direzione si strappa il tessuto e con quale allungamento?
- Quale metodo di incollaggio utilizzerà la tua linea ed è stato testato esattamente su questo tessuto?
- Quante giunzioni per rotolo e qual è il diametro massimo del rotolo accettato dallo svolgitore?
- Chi chiamare quando una nuova specifica non si comporta come promesso nella scheda tecnica?
Quest'ultima domanda non è uno scherzo. La maggior parte dei problemi di conversione vengono risolti nella prima settimana di un nuovo materiale. Successivamente, i team tendono a imparare a convivere con un processo compromesso invece di risolverlo.
La trasformazione e la produzione di tessuti sono due metà dello stesso lavoro ed entrambe sono più facili quando le due parti parlano presto. Se stai progettando una linea spunbond o meltblown e vuoi sapere come si comporterà il tessuto che produce in un impianto di trasformazione, o hai già convertito e vuoi capire perché un rotolo funziona senza intoppi mentre quello successivo è in difficoltà, il nostro team è lieto di elaborare le specifiche con te. Puoi leggere di più su come affrontiamo i progetti sul nostro circa la pagina , o semplicemente mettersi in contatto e dicci cosa stai cercando di eseguire.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Cina
