


 English
Parla con chiunque converta tessuto spunbond negli Stati Uniti ed emerge un quadro familiare. La domanda è stabile, i margini non sono generosi e gli acquirenti dall’altra parte del tavolo sanno esattamente cosa vogliono. I produttori di prodotti per l'igiene, i trasformatori medicali, i produttori di filtri e i fornitori di prodotti industriali in rotoli specificano tutti il peso del tessuto, la larghezza e le prestazioni di barriera prima ancora che venga discusso il prezzo.
Costruiamo le macchine da cui vengono staccati i tessuti. La nostra azienda produce linee di produzione complete di PP spunbond e meltblown, da una macchina S a raggio singolo fino a compositi SMSSS a cinque raggi, e le abbiamo fornite a produttori in India, Pakistan, Turchia, Russia, Australia e al nostro mercato interno in Cina. Questo ci offre una visione dal basso del mercato statunitense dei non tessuti spunbond: non come un grafico di previsione, ma come una serie di decisioni pratiche su travi, larghezze, denari e tempi di attività.
Cosa sta muovendo il mercato statunitense dei tessuti non tessuti Spunbond in questo momento
Gli studi di mercato pubblicati collocano il Nord America a circa un terzo del fatturato globale del tessuto non tessuto spunbond. Il mercato regionale dei tessuti non tessuti è stato valutato a circa 16 miliardi di dollari nel 2025 e si prevede che si avvicinerà ai 20 miliardi di dollari entro il 2030, con lo spunbond che detiene la quota maggiore del mix di prodotti e il polipropilene che rimane il polimero dominante.
Ciò che rende interessante il momento presente è il divario tra domanda e capacità. La capacità produttiva di non tessuti nordamericani è cresciuta di meno dell’1% nel 2025, mentre la produzione è leggermente diminuita. La crescita non viene garantita da un’ondata di nuovi mega-impianti. Viene fornito dalle linee esistenti che funzionano meglio: meno fermate non programmate, un controllo del peso più rigoroso, meno rifinitura dei bordi, cambi di pendenza più rapidi.
La domanda di utilizzo finale che sta dietro a ciò è stabile e abbastanza facile da descrivere:
- Igiene , compresi i pannolini per bambini, l'igiene femminile e l'incontinenza degli adulti, rimane il blocco più grande e il più sensibile al peso e alla morbidezza dei tessuti.
- Medico , che copre camici chirurgici, teli, involucri per sterilizzazione e indumenti protettivi, dove le prestazioni di barriera sono una specifica piuttosto che una preferenza.
- Filtrazione , che comprende HVAC, aria e mezzi liquidi, è uno dei segmenti in più rapida evoluzione e uno dei più esigenti in termini di uniformità delle fibre.
- Industriale e agricolo , dai geotessili e tessuti paesaggistici alle coperture delle colture, agli imballaggi e al supporto dei tappeti, assorbe la parte più pesante della gamma di peso.
La configurazione della trave decide cosa può fare il tuo tessuto
I codici lettera negli elenchi delle apparecchiature non sono abbreviazioni di marketing. Descrivono quante filiere, o travi, alimentano la linea e in quale ordine gli strati atterrano sul nastro di formatura. L'aggiunta di una trave aggiunge costi di capitale, consumo di energia e superficie di manutenzione, ma acquista anche forza, barriera o morbidezza che una linea più semplice non può raggiungere.
| Linea | Struttura della trave | Cosa ti compra | Prodotti finali tipici |
|---|---|---|---|
| S | Una trave spunbond | Costo di capitale più basso, funzionamento semplice, rendimento elevato per raggio | Borse, imballaggi, coperture agricole, supporti di base |
| SS | Due travi spunbond | Migliore uniformità e un migliore equilibrio peso-resistenza | Igiene topsheet, wipes substrate, medical drapes |
| SSS | Tre travi spunbond | Maggiore tenacità e controllo più fine dei denari | Igiene durevole, geotessili, supporto di filtrazione |
| SMS | Spunbond, meltblown, spunbond | Barriera ai liquidi e alle particelle con resistenza allo spunbond | Camici chirurgici, maschere, indumenti protettivi |
| SMMS | Due strati meltblown tra spunbond | Maggiore barriera ed efficienza di filtrazione | Medico barriers, filtration media, premium hygiene |
| SMMSS | Cinque travi, struttura composita | Massima barriera e performance alla massima complessità | Filtrazione medica critica, ad alta specifica |
Il compromesso si riduce a due domande. Di quanta barriera ha effettivamente bisogno il prodotto finito e quale peso di tessuto può vendere il cliente con profitto? Un trasformatore che produce borse della spesa, imballaggi e coperture agricole raramente necessita di capacità di fusione. Un trasformatore che produce camici chirurgici non può operare senza di esso. Se vuoi una procedura più lunga, ne abbiamo scritto come il conteggio dei raggi cambia le prestazioni del tessuto .
Per i produttori che entrano per la prima volta nello spunbond, una linea S a raggio singolo è solitamente il punto di ingresso sensato. Mantiene modesto l’esborso di capitale, il personale operativo è ridotto e la finestra del processo ampia, il che conta molto più della velocità principale nei primi due anni di produzione.
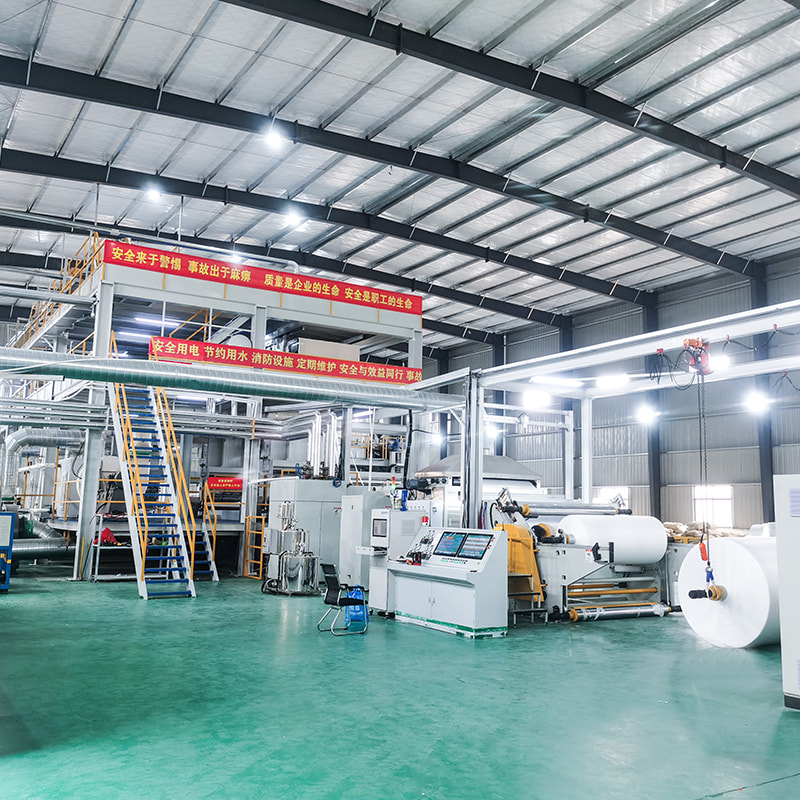
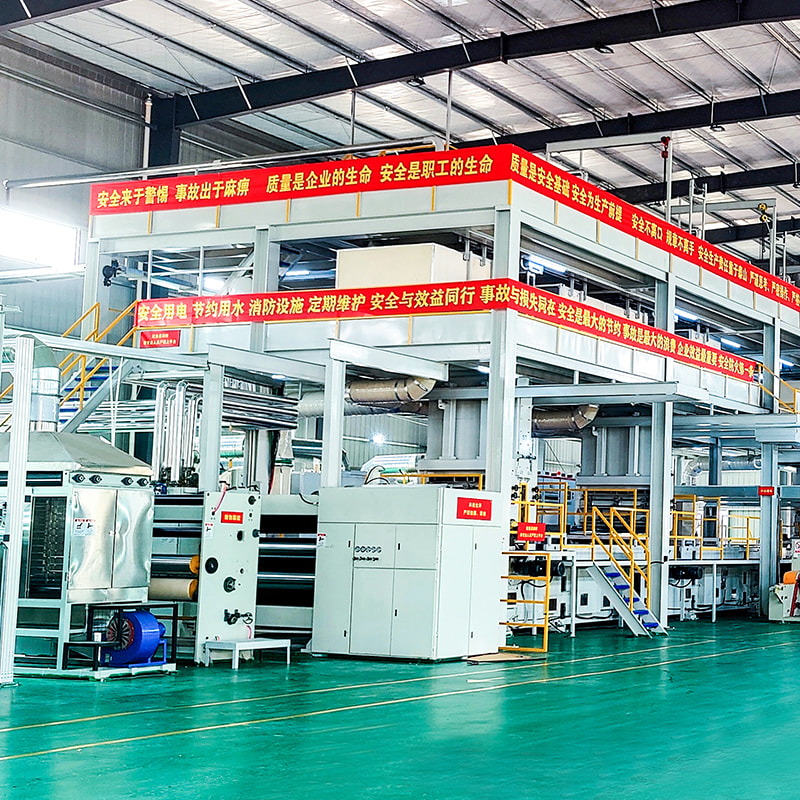
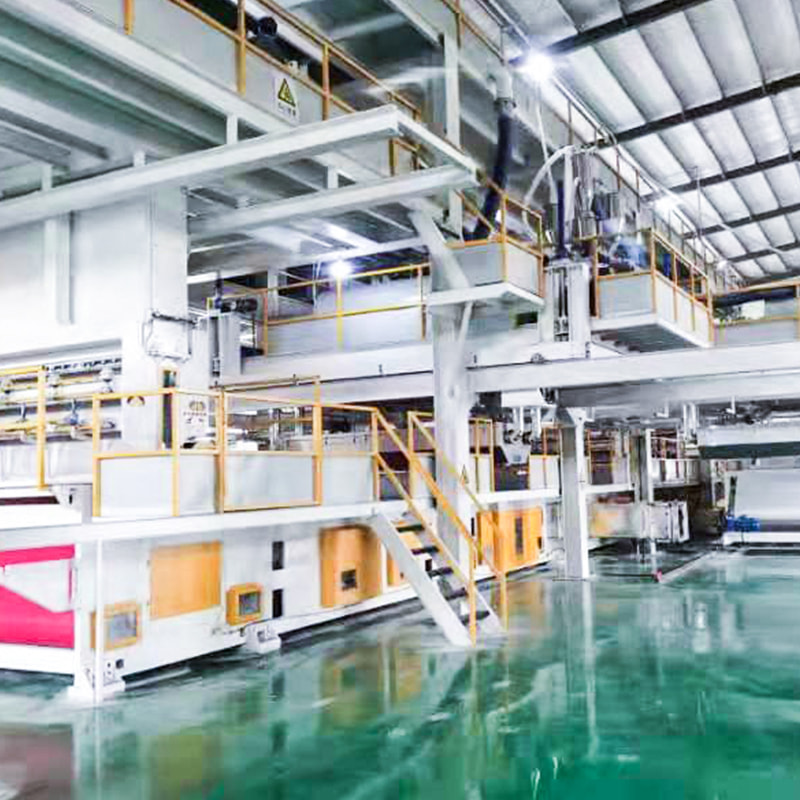
 Linea di produzione di tessuto non tessuto Spunbond a raggio singolo Linea spunbond a raggio singolo che produce tessuto non tessuto in PP tramite rinforzo spun-laid e laminato a caldo, adatta ai produttori alle prime armi che necessitano di un'ampia finestra di processo e di un controllo più preciso dei filamenti. Visualizza il prodotto →
Peso del tessuto, denari e costo reale di un chilogrammo
La maggior parte della produzione di spunbond è compresa tra 10 e 150 g/m² e il denaro viene solitamente guadagnato dalla parte più leggera. È qui che il denaro del filamento diventa la variabile di controllo. I filamenti più fini offrono una migliore copertura, una mano più morbida e una migliore barriera a parità di peso, ma richiedono anche un controllo più rigoroso della temperatura sul raggio di rotazione, aria di raffreddamento più pulita e un disegno stabile. La perdita di stabilità si manifesta con fori di spillo, strisce e rotoli rifiutati.
Questo è l'argomento a favore di una configurazione SS a doppio raggio. Due travi spunbond consentono di creare il peso target da due strati più sottili invece di uno spesso, il che migliora l'uniformità su tutta la larghezza e riduce la possibilità che un singolo difetto elimini un intero rotolo. Offre inoltre al convertitore più spazio per scambiare la sensazione della mano con la resistenza alla trazione senza modificare il polimero.
La larghezza appartiene alla stessa conversazione. Sono tutte disponibili larghezze di lavoro standard di 1600 mm, 2400 mm, 3200 mm, 4000 mm e 4200 mm e una larghezza maggiore non è automaticamente migliore. Una linea larga che produce un rotolo finito stretto genera scarti di rifilo su ogni metro; una linea ristretta che insegue un grosso contratto esaurisce la capacità. La risposta giusta dipende dalle dimensioni dei rotoli che i clienti del cliente accetteranno.
Lo strato barriera e il caso medico e igienico
Il punto in cui il mercato statunitense diventa spietato è intorno alla barriera. Le strutture SMS racchiudono uno strato meltblown tra due strati spunbond; SMMS aggiunge un secondo strato soffiato a fusione. Gli strati spunbond apportano resistenza e proprietà superficiali, mentre lo strato meltblown blocca effettivamente liquidi e particelle. Per camici chirurgici, teli, involucri per sterilizzazione e supporti per maschere, tale struttura è un requisito, non un aggiornamento.
Meltblown è anche la parte meno indulgente di qualsiasi linea. La formazione di fibre submicroniche dipende dall'interazione tra pressione dell'aria calda, temperatura dello stampo, produttività del polimero e distanza del collettore, e piccole derive in ognuno di essi si manifestano rapidamente nell'efficienza di filtrazione. Una riga che contiene quei parametri in modo ripetibile vale più di una con un numero più alto sulla scheda tecnica.
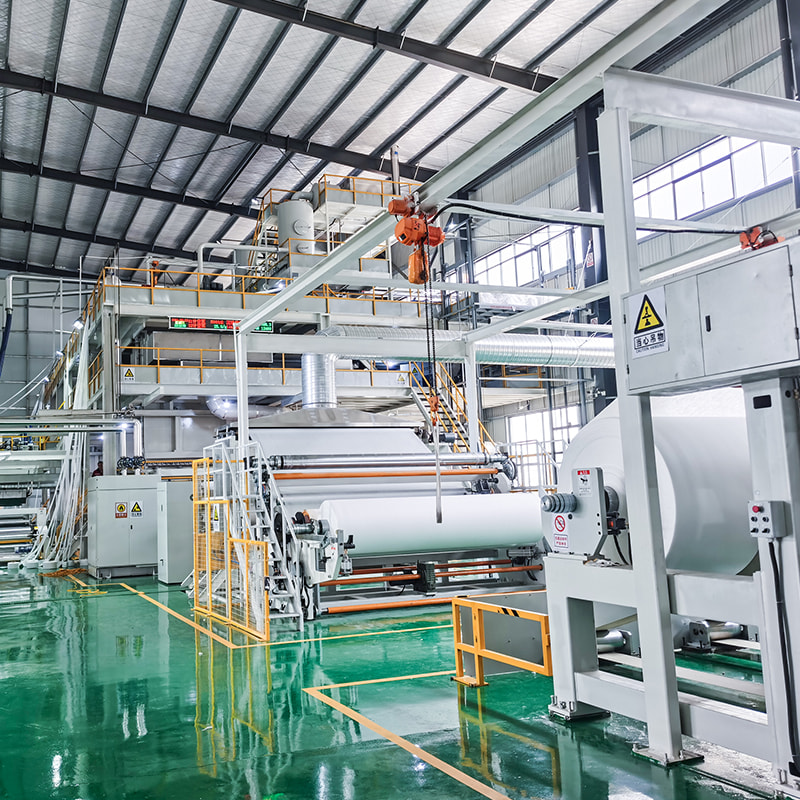
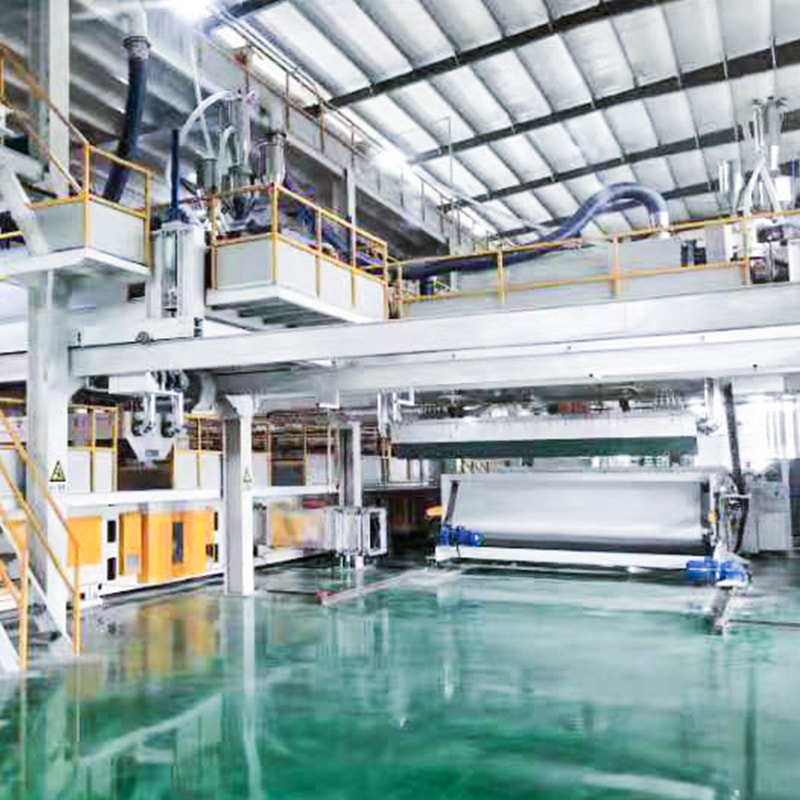
 Linea di produzione di tessuto non tessuto spun-melt SMS a tre raggi Linea spun-melt SMS che combina travi spunbond e meltblown per strati di filtrazione stabili a fibra fine e tessuti igienici morbidi e uniformi. Visualizza il prodotto →
Per le applicazioni igieniche il calcolo è diverso ma non meno rigoroso. I tessuti del topsheet e del backsheet devono essere perfettamente a contatto con la pelle, passare senza interruzioni attraverso apparecchiature di conversione ad alta velocità e mantenere il loro peso dopo la calandratura. Morbidezza, resistenza alla trazione e allungamento devono atterrare contemporaneamente all'interno di una fascia stretta.
Domande che ci pongono i produttori statunitensi prima di impegnarci in una linea
Le conversazioni che abbiamo con gli acquirenti tendono a seguire uno schema. Le domande utili riguardano raramente la velocità massima. Sono in forma:
- Quale larghezza di lavoro corrisponde alle dimensioni dei rotoli finiti che posso effettivamente vendere, senza trasformare metà della mia produzione in rifili?
- Di quale risultato ho bisogno sul mio mix di prodotti reali, non su un tessuto dimostrativo?
- Quale intervallo di denari deve contenere la linea e quanto di tale intervallo utilizzerò in una settimana normale?
- Quanta automazione può supportare il mio team? Il controllo PLC e il funzionamento tramite touchscreen riducono gli errori dell'operatore ma non sostituiscono il personale addestrato.
- Quali componenti determinano i tempi di attività e qual è l'intervallo di manutenzione su ciascuno di essi?
- Quanto dura la messa in servizio e quando esce dall'avvolgitore il primo rotolo vendibile?
- Come si presenta il percorso dei pezzi di ricambio nel terzo anno, quando una pompa o uno stampo necessitano di attenzione?
Nessuna di queste domande ha una risposta universale e qualsiasi fornitore che affermi il contrario vende un catalogo anziché un piano di produzione. L’errore più costoso in questo settore è acquistare capacità prima di decidere quale tessuto ne pagherà le spese.
Dove si inseriscono i macchinari HH per il non tessuto
Non pretendiamo di essere un trasformatore statunitense e non pretendiamo di conoscere il mercato americano meglio delle persone che vi gestiscono le linee. Ciò che sappiamo è come costruire apparecchiature spunbond e meltblown che ne mantengano i parametri. La nostra gamma copre configurazioni S, SS, SSS, SMS, SMMS e SMMSS in larghezze standard da 1.600 mm a 4.200 mm, con apparecchiature host e ausiliarie configurate attorno a un piano di prodotto specifico piuttosto che a un catalogo fisso. Puoi leggere maggiori informazioni sul nostro background e sulla nostra impronta di esportazione qui .
Ogni progetto inizia allo stesso modo: una conversazione su cosa l'acquirente intende produrre, con quale peso, su quale larghezza, per quale cliente. Da lì, la specifica si scrive in gran parte da sola.
L'asporto
Il mercato statunitense dei materiali non tessuti spunbond non sarà soddisfatto da un nuovo enorme impianto. Sarà servito da produttori che comprendono la relazione tra configurazione della trave, peso del tessuto e costo per chilogrammo, e da attrezzature che consentano loro di modificare una di queste variabili senza distruggere le altre due.
Se stai progettando una linea, espandendone una o valutando se uno strato di meltblown vale il capitale investito, inizia dal tessuto. Da lì segue il resto delle specifiche.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Cina
